Cada cuchilla de una línea de tabaco — desde las cuchillas del tambor de la cortadora hasta las de papel boquilla — fabricada según su plano.
Steellogy fabrica en su propia planta en Polonia las piezas de corte del procesamiento de tabaco y la fabricación de cigarrillos: cuchillas de tambor y contracuchillas inferiores para cortadoras de clase KT, cuchillas de corte de varilla para formadoras, cuchillas para barras de filtro, cuchillas de papel boquilla y las piezas acopladas. Cada pieza se fabrica según el plano aprobado por el comprador o se reconstruye a partir de una muestra desgastada, se rectifica con un filo repetible y se presupuesta indicando material, dureza y plazo de entrega.
Las cuchillas para tabaco son nuestra especialización principal.
El tabaco es el sector en el que hemos acumulado más conocimiento de proceso. Fabricamos las siete familias de cuchillas que se usan desde la apertura de balas hasta la empaquetadora, con un mismo estándar de planos y una misma rutina de inspección, de modo que una planta puede concentrar sus piezas de corte en un solo proveedor en lugar de comprar siete tipos de pieza en siete catálogos. Hemos desarrollado un proceso propio de fabricación de cuchillas para cortadoras de tabaco, que abarca la selección del acero, el tratamiento térmico en planta propia y el acabado del filo, y ofrecemos un método estructurado para comprobar el resultado en su propia máquina antes de cambiar nada en su base de proveedores (véase más abajo).
Lo que ponemos por escrito
Qué controlamos y qué ponemos por escrito.
Las cuchillas se mecanizan, se tratan térmicamente y se rectifican en nuestra planta en Polonia. El tratamiento térmico propio significa que la dureza la fijamos y verificamos nosotros, no un subcontratista.
Cuando existe un plano aprobado por el comprador, ese plano es la especificación; material, dureza y plazo de entrega se indican en el presupuesto y en la confirmación de pedido. Cuando solo existe una cuchilla desgastada, la medimos: la geometría se reconstruye a partir de la muestra, las características perdidas por desgaste se acuerdan con usted antes de la producción y el material y la dureza propuestos se indican en el presupuesto para que pueda contrastarlos con los requisitos de su línea.
Las cuchillas terminadas se inspeccionan antes de su envío: dimensiones, dureza y estado del filo se comprueban en una muestra de cada lote. La documentación del material, los informes de dureza y los registros de inspección dimensional están disponibles bajo petición; su alcance se confirma en el presupuesto. Cómo inspeccionamos una cuchilla terminada se describe aquí.
La geometría y el acabado del filo se mantienen según el mismo plano en cada lote repetido, de modo que los ajustes de máquina y las rutinas de cambio de cuchilla establecidos con la primera entrega siguen siendo válidos en la décima.
Compruebe el resultado en una máquina antes de cambiar nada.
No pedimos a una planta que cambie de proveedor de piezas de corte basándose en una promesa. Ofrecemos una comparación estructurada en una máquina, como lote de prueba de pago con las condiciones escritas en el presupuesto — no es una muestra gratuita ni una garantía de resultado. Un ciclo va desde el montaje de una cuchilla nueva (o de un juego de cuchillas) hasta su retirada al alcanzar un criterio de fin de vida acordado; los afilados en máquina se registran dentro del ciclo y no marcan su final.
Identificar la pieza y la referencia.
Envíe el plano o la cuchilla desgastada, el fabricante (OEM) y el modelo de máquina (por ejemplo KT 2 / KT 4, Protos, MK 9), las dimensiones de la cuchilla y el patrón de agujeros, lo que corta la máquina (hoja, nervadura, proporción de tabaco reconstituido), la velocidad de línea y la vida actual de la cuchilla — indicando si sus registros se refieren a una cuchilla o a un juego.
Presupuestar el lote de prueba.
Cantidad, precio, plazo de entrega y criterios de aceptación se indican en el presupuesto, junto con el número mínimo de ciclos completados por tipo de cuchilla, fijado a partir de su frecuencia real de sustitución.
Trabajar con ambas cuchillas en las mismas condiciones.
Misma máquina, misma mezcla, misma velocidad, mismo programa de afilado en máquina y mismo criterio de fin de vida para ambas cuchillas. Cualquier cambio en la muela, la contracuchilla o los ajustes se registra como desviación; si la cuchilla propuesta necesita ajustes distintos, pasa a ser una comparación separada de cuchilla más ajustes.
Medir lo mismo en ambos lados.
En cortadoras: toneladas de picadura aceptada entre cambios de cuchilla. En estaciones de corte de varilla y de filtro: cortes o piezas aceptados. Las horas también se registran, pero solo tienen sentido junto con el caudal. Las paradas y los rechazos relacionados con la cuchilla se registran en paralelo, para que una marcha más larga no oculte un proceso peor.
Decidir con números.
Todos los ciclos quedan en el registro, incluidas las retiradas anticipadas y las marchas interrumpidas. Usted recibe la comparación por escrito; nosotros recibimos información sobre nuestra pieza. Si desea que el resultado se utilice en un caso anonimizado, le pedimos antes su consentimiento por escrito.
Siete familias de cuchillas cubren una línea de tabaco desde la bala hasta la empaquetadora.
Dimensiones, calidad de acero y dureza se fijan en cada pedido a partir de su plano o muestra y se indican en el presupuesto. El acabado del filo se mantiene según el mismo plano en entregas repetidas para que los ajustes de máquina sigan siendo válidos.
Cuchillas rectas y perfiladas para el tambor portacuchillas giratorio de las cortadoras de tabaco (clase KT y líneas primarias históricas), que cortan la hoja acondicionada en picadura y la nervadura en picadura de vena contra una contracuchilla inferior, con afilado en máquina. Rectificadas según la geometría de filo del plano.
La cuchilla fija contra la que corta el tambor en una cortadora de tabaco (en la terminología inglesa de Körber: bottom knife), además de ledger y cuchillas de apoyo para estaciones de corte — «ledger» es el término del mercado de recambios. Emparejadas con la cuchilla de corte y su ángulo de filo; agradecemos los planos de ambas piezas acopladas.
Cuchillas giratorias que cortan a longitud la varilla continua de cigarrillo en formadoras como Protos, MK-series y G.D 121. Una pieza de desgaste definida; la variante y la revisión se toman de su plano o pieza, porque una familia de máquinas abarca varias variantes de cuchilla.
Cuchillas circulares delgadas que dividen las barras de filtro terminadas en segmentos en las estaciones de corte de filtro; los proveedores del mercado de recambios las ofrecen a menudo en carburo de tungsteno integral. Fabricadas según el diámetro, el orificio, el espesor y el bisel de su plano.
Cuchillas que cortan el papel boquilla contra el tambor de boquilla en la unidad de unión del filtro. Dimensiones y material siguen su plano; los proveedores del mercado de recambios ofrecen versiones de carburo, HSS y cerámica.
Cuchillas para seccionadoras que abren balas y cajas muy comprimidas al inicio del procesamiento primario, y piezas definidas por plano para deslaminadores; Körber describe su Delaminator como un equipo que separa las balas con rascadores giratorios. Fabricadas según plano o reconstruidas a partir de la pieza desgastada.
Cuchillas para las estaciones de corte de papel, lámina metálica y película de empaquetadoras y sobreenvolvedoras. Según plano, rectas o circulares según lo requiera la estación.
Placas de desgaste, elementos de sujeción y piezas acopladas
Piezas planas y de sujeción rectificadas junto con la cuchilla; envíe sus planos con el plano de la cuchilla para que el conjunto se presupueste como un solo juego.
Máquinas y estaciones
Máquinas y estaciones para las que fabricamos cuchillas de tabaco.
Fabricamos cuchillas según el plano aprobado por el comprador o una muestra desgastada, para su uso en los siguientes tipos de máquina. Los nombres de máquinas y marcas se utilizan únicamente para describir la aplicación prevista. Steellogy no está afiliada ni autorizada por ningún fabricante de máquinas, ni suministra piezas originales en su nombre; el ajuste se confirma pieza a pieza a partir de su plano o muestra, nunca solo por el nombre de la máquina. Todas las marcas pertenecen a sus propietarios.
Estaciones de corte de filtro y unidades de papel boquilla / unión del filtro
Empaquetadoras y sobreenvolvedoras — solo estaciones de corte de papel, lámina metálica y película
Guía de cuchillas
Cuchillas para el corte de tabaco — cuchillas rotativas, de cizalla y de recorte para el procesamiento de tabaco
Steellogy fabrica cuchillas industriales para el procesamiento de tabaco, entre ellas cuchillas para cortadoras, cuchillas de corte de varilla, cuchillas de filtro y de papel boquilla y piezas acopladas para cortadoras de tabaco y máquinas de fabricación de cigarrillos. Cada cuchilla se fabrica según el plano aprobado por el comprador en nuestra planta en Polonia y se presupuesta con arreglo a la especificación acordada.
El procesamiento de tabaco va desde el desvenado de hoja verde (GLT), donde las hojas se cortan por la mitad y se separan las puntas, pasando por el primario — seccionado de balas, acondicionamiento, corte en picadura — hasta el secundario, donde la varilla de cigarrillo se corta a longitud, se cortan las barras de filtro, se aplica el papel boquilla y se envuelven las cajetillas. Se consumen cuchillas en cada paso de corte: cuchillas de seccionadora en la apertura de balas, cuchillas de tambor y contracuchillas en la cortadora, cuchillas de corte en la formadora, cuchillas de filtro y de papel boquilla en las unidades de filtro y boquilla, cuchillas de papel, lámina metálica y película en la empaquetadora.
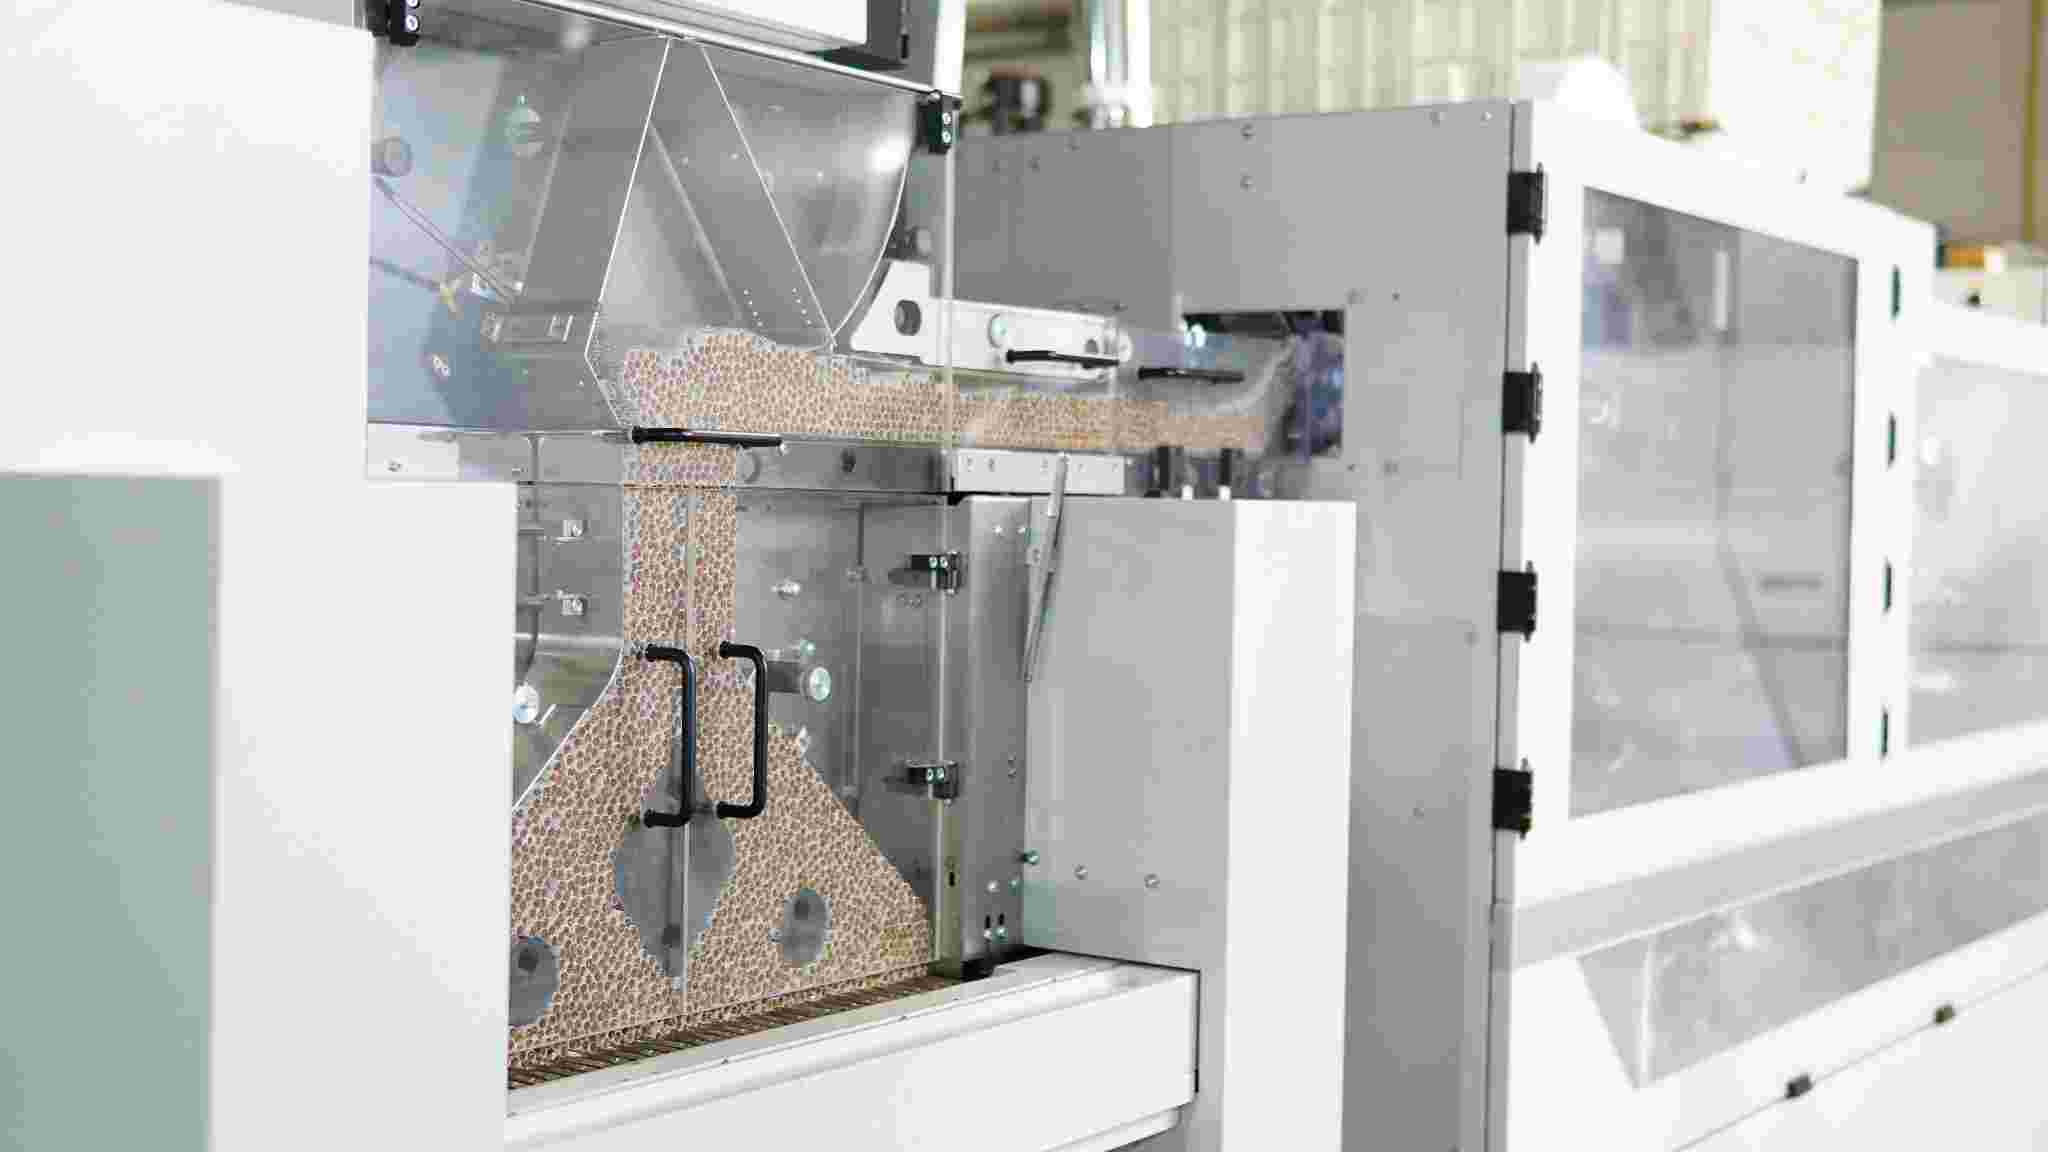
En una cortadora de tabaco, un tambor portacuchillas giratorio corta hoja y nervadura en hebras uniformes contra una contracuchilla inferior (bed knife), mientras una muela afila las cuchillas en máquina. El estado de las cuchillas determina la calidad: Körber indica que las cuchillas desafiladas empeoran la calidad del corte y aumentan la pérdida de tabaco y las paradas, y que una mayor proporción de tabaco reconstituido desafila antes las cuchillas. Körber indica que sus cortadoras procesan hasta doce toneladas de picadura fina y hasta tres toneladas de nervadura por hora. Las cuchillas para cortadoras de tabaco de Steellogy se rectifican con una geometría de filo repetible, acordada a partir de su plano o de una muestra desgastada, para que los ajustes de máquina establecidos con la primera entrega sigan siendo válidos en la siguiente.
En el procesamiento secundario, la varilla de cigarrillo se corta a longitud con una cuchilla de corte giratoria, las barras de filtro se dividen en segmentos con sus propias cuchillas circulares, y el papel boquilla y la película de sobreenvoltura tienen estaciones de corte separadas — cada una es una pieza de desgaste distinta con su propia geometría. Estas cuchillas necesitan precisión dimensional y acabado superficial para cortes limpios a velocidad de producción, por eso nuestras cuchillas de corte, de filtro y de papel boquilla se rectifican con tolerancias controladas por plano.
Steellogy fabrica cuchillas de recambio para cortadoras de tabaco y formadoras de cigarrillos de Hauni / Körber (cortadoras KT-series, formadoras Protos), G.D (la formadora 121) y Molins (formadoras MK-series). Una familia de máquinas abarca varias variantes y revisiones de cuchilla, y los OEM no publican una correspondencia entre variantes y cuchillas — por eso cada cuchilla se fabrica según el plano aprobado por el comprador; el nombre de la máquina por sí solo no identifica la pieza. Cómo comparamos dos cuchillas en una máquina se describe en nuestro protocolo de vida útil en una máquina.
Los proveedores del mercado de recambios listan cuchillas para el corte de tabaco en carburo de tungsteno, y UCUT lista además M2 HSS y D2; la elección adecuada depende de la pieza, del afilado en máquina y de la mezcla, no de una regla general. UCUT, proveedor del mercado de recambios, ofrece recubrimientos TiN o TiCN en cuchillas circulares y ledger y los describe como una forma de aumentar la dureza superficial y reducir la adherencia de material. La calidad de acero y la dureza exactas de las cuchillas de tambor y contracuchillas OEM KT-series son propias del fabricante y no se publican — por eso determinamos calidad y dureza a partir de su plano y de una muestra desgastada, e indicamos ambas en la confirmación de pedido. Criterios similares de selección de calidad se aplican a las cuchillas industriales para el corte de papel.
Steellogy fabrica cuchillas industriales para la industria del tabaco en Europa. Las cuchillas se fabrican según el plano aprobado por el comprador, con material, dureza y plazo de entrega indicados en el presupuesto. Si en la RFQ se incluyen requisitos de documentación del material, medición de dureza o inspección dimensional, su disponibilidad y alcance se confirman en el presupuesto. Para el contexto de compra, lea nuestra guía para elegir fabricante de cuchillas industriales; para datos de cualificación, NDA y documentación, consulte la Información del proveedor. Contacte con Steellogy para cuchillas de cortadora, cuchillas de corte, cuchillas de filtro y de papel boquilla o piezas a medida para el procesamiento de tabaco.
FAQ
Preguntas frecuentes
No. Basta con un plano o una cuchilla desgastada. Los fabricantes de máquinas no publican qué variante de cuchilla corresponde a qué revisión de máquina, y los números de pieza del mercado de recambios no siempre son equivalentes, por eso identificamos la pieza por su geometría y material, no por un número. Indíquenos el modelo de máquina y lo que corta; el resto lo confirmamos a partir del plano o la muestra.
Sí. Reconstruimos la geometría a partir de la muestra e indicamos el material y la dureza propuestos en el presupuesto. Una cuchilla desgastada muestra qué es la pieza, no cómo se fabricó originalmente — por eso, donde el filo se ha desgastado, acordamos con usted la geometría del filo antes de la producción.
Cuchillas para cortadoras de tabaco (Körber / Hauni KT 2 y KT 4 y líneas primarias históricas), seccionadoras de balas, formadoras de cigarrillos (Protos, Molins MK-series, G.D 121), estaciones de corte de filtro, unidades de papel boquilla y las estaciones de papel, lámina metálica y película de las empaquetadoras. Para deslaminadores fabricamos piezas definidas por plano. Los nombres de marca describen solo la aplicación prevista; el ajuste se confirma pieza a pieza a partir de su plano o muestra.
Los que especifique su plano. Si no los especifica, proponemos calidad y dureza a partir de una muestra desgastada y los indicamos en la confirmación de pedido. Las calidades y durezas OEM de las cuchillas KT-series no se publican; los proveedores del mercado de recambios listan carburo de tungsteno, y UCUT lista además M2 HSS y D2. No indicamos una calidad sin plano o muestra.
En la misma máquina, con la misma mezcla, velocidad y programa de afilado en máquina, y un único criterio de fin de vida acordado para ambas cuchillas. Mida las toneladas de picadura aceptada entre cambios de cuchilla (en estaciones de corte: cortes aceptados), además de las paradas y rechazos relacionados con la cuchilla. Las horas por sí solas no son comparables sin el caudal. Ponemos el método y el número de ciclos en el presupuesto antes de iniciar la prueba.
Körber indica que una mayor proporción de tabaco reconstituido desafila las cuchillas más rápido, empeora la calidad del corte y aumenta la pérdida de tabaco y las paradas. Los operarios suelen vigilar el aumento de polvo y finos, un corte deshilachado, afilados más frecuentes, más expulsiones y más ruido como señales de que una cuchilla se acerca al fin de su vida — observaciones que deben validarse con el criterio propio de la planta.
La documentación del material, la medición de dureza y los registros de inspección dimensional están disponibles bajo petición; su alcance y formato se confirman en el presupuesto, para que lo que reciba se ajuste a lo que exige su procedimiento de cualificación.
Sí — como lote de prueba de pago, presupuestado como cualquier pedido. Cantidad, precio, plazo de entrega, criterios de aceptación y número de ciclos de comparación se indican en el presupuesto. Una prueba es una comparación de pago en condiciones acordadas, no una muestra gratuita ni una garantía de resultado; usted recibe la comparación por escrito.
Las empaquetadoras no llevan cuchilla de corte de varilla; esa cuchilla está en la formadora (en G.D, la 121). Para empaquetadoras y sobreenvolvedoras fabricamos las cuchillas de corte de papel, lámina metálica y película. Envíe el plano o la pieza desgastada de la estación en cuestión.
Cuándo puede ser conveniente recurrir a un fabricante independiente
Estas tres situaciones de compra requieren procesos de cualificación distintos. Seleccionen la que mejor se ajuste a su necesidad.
Continuidad del suministro y segunda fuente
Depender de un único proveedor supone un riesgo para el suministro, no un problema técnico: la pieza ya está definida y el objetivo es obtener la misma pieza de un fabricante independiente.
Cuando el fabricante de la máquina ya no suministra la pieza, se parte de los elementos disponibles: un plano incompleto, una referencia de pieza con su revisión o la propia pieza desgastada.
Una vez cualificada la pieza, el interés económico radica en la repetibilidad: los pedidos posteriores mantienen la misma revisión aprobada, el mismo material y el mismo alcance de control, sin necesidad de una nueva cualificación.
Qué necesitamos para presupuestar una cuchilla de tabaco.
Fabricante (OEM) y modelo de máquina (KT 2 / KT 4, Protos, MK 9…); el plano técnico y/o una muestra desgastada; dimensiones de la cuchilla y patrón de agujeros; lo que corta la máquina (hoja, nervadura, proporción de tabaco reconstituido); velocidad de línea; la vida actual de la cuchilla (una cuchilla o un juego) y el motivo de la consulta (vida útil, segunda fuente, máquina antigua, pieza de repetición); los documentos que exige su procedimiento de cualificación. ¿Incompleto? Envíe lo que tenga — empezamos con una foto y el nombre de la máquina y le pedimos el resto.
Un plano, un archivo 3D o 2D o una pieza desgastada que podamos medir, según lo que tengan disponible.
Máquina
Fabricante y modelo, para poder verificar el patrón de fijación y el ángulo del filo respecto a la máquina.
Material
La calidad de acero que utilizan actualmente o, si aún no está definida, el formato de corte y el rendimiento.
Cantidad
Una sola pieza, un juego para una máquina o un programa de entregas para todo el año.
La documentación de lote, los datos de la empresa y las condiciones comerciales para la homologación de proveedores están reunidos en la página Información del proveedor.